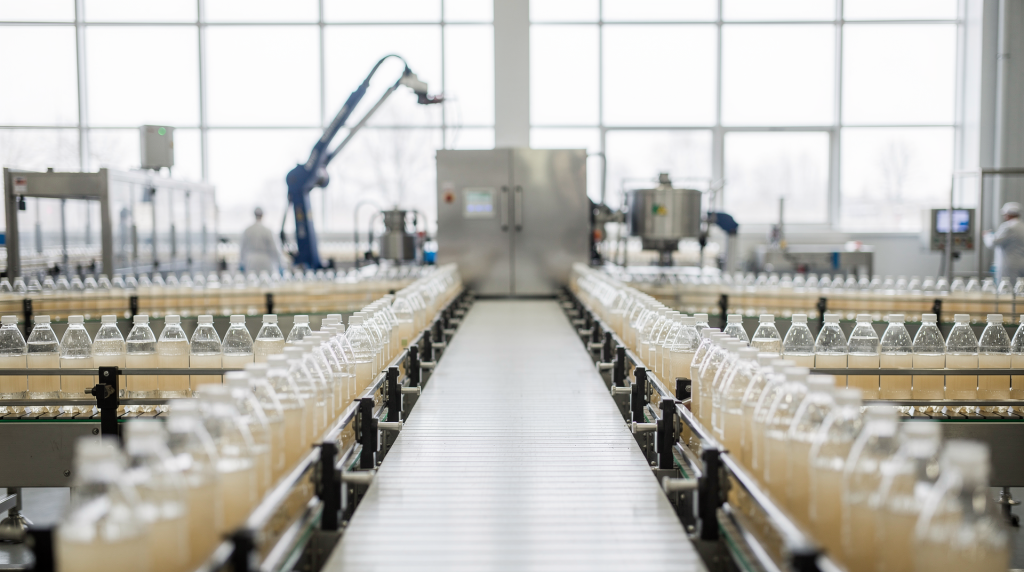
Когда производство напитков переходит от ручного труда к промышленным объемам, первое, что становится узким местом — это розлив. И здесь важно понимать: линия розлива — не просто агрегат, который наполняет бутылки. Это связка оборудования, напрямую влияющая на вкус, стабильность продукта, себестоимость и темп выпуска. Подберете систему с разумным запасом по возможностям и без лишней сложности — производство будет работать ровно. Ошибетесь — получите простои, потери продукта и проблемы с качеством.
Что такое линия розлива и из чего она состоит
Линия розлива напитков — это комплекс оборудования, который последовательно подает тару, очищает ее, дозирует продукт, укупоривает, маркирует и отправляет готовую упаковку дальше. В современных решениях несколько операций часто объединяют в моноблок — это сокращает занимаемую площадь, снижает участие персонала и обеспечивает синхронную работу узлов без лишних передаточных конвейеров.
Типовая линия включает:
- подачу пустой тары;
- ополаскивание или обдув;
- розлив;
- укупорку;
- контроль уровня и качества;
- этикетирование;
- групповую упаковку;
- транспортировку на склад или паллетирование.
Для разных напитков эти этапы могут отличаться. Например, газированные продукты часто разливают изобарическим способом — под давлением, чтобы сохранить растворенный CO₂. Спокойные напитки дозируют под действием силы тяжести, под давлением или вакуумом — в зависимости от вязкости, пенообразования и типа тары. Чем точнее подобрана технология розлива, тем стабильнее качество продукта в бутылке.
Основные типы линий розлива напитков
Выбор линии почти всегда начинается не с бренда и не с цены, а с самого напитка. Именно его состав, вязкость, степень газирования, наличие мякоти, чувствительность к кислороду и тип тары определяют конструкцию линии. Оборудование, идеально подходящее для воды, может быть непригодно для пива или сока с мякотью.
По типу продукта
| Тип напитка | Что важно при розливе | Подходящий принцип |
|---|---|---|
| Вода | Высокая скорость, чистота, стабильный уровень, минимизация микробиологических рисков | Гравитационный или комбинированный |
| Газированные напитки | Сохранение газа, отсутствие пены, герметичность тракта | Изобарический |
| Соки и нектары | Контроль вязкости и частиц, бережное обращение с мякотью | Дозирование по объему или расходу, часто с расходомерами |
| Пиво и сидр | Минимизация окисления, работа с пеной, предварительное вакуумирование бутылки | Изобарический, вакуумный для отдельных задач |
| Квас и безалкогольные напитки | Универсальность и санитарная стабильность, учет возможного брожения в бутылке | Под конкретную рецептуру и тару |
| Вязкие продукты | Точная дозировка, устойчивый поток, возможность подогрева продукта | Поршневой или расходомерный розлив |
По уровню автоматизации
Полуавтоматические линии — разумный выбор для небольших объемов, частой перенастройки и старта производства. Здесь оператор вручную подает бутылки или запускает циклы, но дозирование и укупорка уже механизированы. Такие системы позволяют начать с минимальными вложениями и постепенно наращивать автоматизацию.
Автоматические линии рассчитаны на стабильный выпуск и минимальное участие персонала: подача тары, розлив, укупорка, этикетирование — все синхронизировано. Оператор следит за параметрами, а не «ловит» процесс вручную.
Высокоскоростные комплексы нужны, когда производство работает в несколько смен и узкое место уже не в рецептуре, а в упаковке. Здесь счет идет на тысячи бутылок в час, и каждая секунда простоя стоит дорого. Такие линии требуют серьезной подготовки персонала и качественного сервисного сопровождения.
По таре
- ПЭТ-бутылка;
- стеклянная бутылка;
- банка;
- канистра;
- кеги;
- комбинированная тара под контрактные SKU.
Стекло и ПЭТ требуют разной логики обращения. Стекло тяжелее и чувствительнее к ударам, поэтому конвейеры и направляющие должны быть рассчитаны на вес и хрупкость. ПЭТ легче и быстрее идет на высоких скоростях, но требует аккуратной работы с деформацией и статикой — бутылка может сминаться при захвате или притягивать пыль. Банка — отдельная история: она легкая, но требует бережной транспортировки и точной укупорки. Кеги — это уже не штучная тара, а объемная, и розлив в кеги часто идет по весу или по уровню с противодавлением.
Производительность: как считать и что она реально означает
Производительность линии обычно указывают в бутылках в час или в минуту. Но паспортное значение — это идеальные условия: вода, стандартная бутылка, непрерывная подача. На практике важна реальная полезная выработка с учетом смены формата, мойки, санитарной обработки и неизбежных остановок. Я не раз видел, как линия с паспортными 6000 бутылок в час на газированном напитке давала 4500 из-за пены, а на соке с мякотью — и того меньше.
Примеры типовых диапазонов:
- небольшие линии — от 1 000 до 3 000 бутылок в час;
- средний сегмент — около 4 000–12 000 бутылок в час;
- высокопроизводительные решения — десятки тысяч бутылок в час и выше.
В источниках встречаются и очень высокие показатели для отдельных высокоскоростных систем: более 500 контейнеров в минуту для интегрированных комплексов и свыше 600 бутылок в минуту для отдельных многопозиционных решений. Но ориентироваться только на цифру «бутылок в час» опасно. Реальная производительность зависит от:
- типа напитка;
- объема тары;
- количества форматов на линии;
- времени переналадки;
- стабильности подачи упаковки;
- качества пробки и этикетки;
- частоты санитарной мойки;
- уровня автоматизации контроля.
Как не ошибиться с расчетом
Удобная формула простая:
Нужная производительность = плановый выпуск + резерв на простои + запас под рост
Если нужен выпуск 6 000 бутылок в час, брать линию ровно на 6 000 — плохая идея. Лучше закладывать запас 15–30 %, особенно если есть:
- несколько SKU;
- сезонные пики;
- контрактное производство;
- нестабильная логистика тары и расходников;
- частые смены этикетки или объема.
Если у вас сезонные пики, например, перед Новым годом или летом, запас должен быть ближе к 30%, а то и больше. Иначе в горячий сезон вы будете терять прибыль из-за того, что линия не справляется с нагрузкой.
Автоматизация линии розлива: где она реально дает эффект
Автоматизация — это не дорогая опция ради красоты. На линии розлива она уменьшает ручной труд, повышает стабильность дозирования и снижает влияние человеческого фактора. Когда оператор вручную контролирует уровень налива, разброс по объему может достигать 2-3%, а автоматическая система с обратной связью держит допуск в пределах 0,5%. Это не просто цифры — это прямые потери продукта и репутационные риски.
Современные системы обычно строятся на ПЛК-контроллерах, которые синхронизируют конвейеры, клапаны, датчики уровня и узлы укупорки. В результате линия работает ровнее, а оператор не «ловит» процесс вручную — он следит за параметрами на экране и вмешивается только при отклонениях.
Что обычно автоматизируют
- подачу и ориентацию тары;
- контроль наличия бутылки перед розливом;
- дозирование напитка с обратной связью по расходу или уровню;
- укупорку с контролем момента затяжки;
- контроль уровня наполнения и отбраковку недолива;
- маркировку и нанесение кодов;
- отбраковку дефектной тары по геометрии или загрязнениям;
- учет выпуска и сменных параметров;
- интеграцию с упаковкой и паллетированием.
Что дает автоматизация на практике
- меньше брака по недоливу и переливу — экономия продукта;
- стабильный внешний вид упаковки — ровный уровень налива в каждой бутылке;
- меньше простоев из-за человеческой ошибки — система не устает и не отвлекается;
- быстрее переход между форматами — на современных линиях время переналадки сокращается до 8–15 минут, тогда как на менее автоматизированных может занимать 25–40 минут;
- удобнее учет партии и прослеживаемость — каждая бутылка привязана к смене и времени;
- проще масштабирование — модульная архитектура позволяет добавлять узлы без полной замены линии.
Как выбрать линию под свое производство
Правильный выбор начинается с технологического задания, а не с прайс-листа. Сначала нужно описать продукт и только потом смотреть на оборудование. Иначе велик риск купить линию, которая отлично работает на воде, но не справляется с вашим напитком.
Пошаговый алгоритм выбора
- Определить напиток и его свойства: газированный, спокойный, вязкий, с мякотью, чувствительный к кислороду. От этого зависит тип розлива.
- Выбрать тару: ПЭТ, стекло, банка, кега. Учтите, что для стекла нужны более прочные конвейеры, а для ПЭТ — защита от статики.
- Рассчитать плановый выпуск в смену, сутки и месяц. Не забудьте про сезонные пики.
- Оценить число SKU и частоту переналадки. Если у вас 10 видов этикеток и 3 объема бутылок, время переналадки становится критичным.
- Проверить требования к санитарной обработке и мойке. Для пива и соков CIP-мойка обязательна.
- Продумать этикетирование, кодировку и групповую упаковку. Узким местом часто становится не розлив, а упаковщик.
- Заложить резерв по производительности 15–30%.
- Сравнить не только цену, но и доступность сервиса, запчастей и обучения. Линия без поддержки — мертвый груз.
Ключевые вопросы поставщику
- Какая реальная производительность на моей таре и моем продукте?
- Сколько времени занимает смена формата?
- Какой допуск по дозированию?
- Можно ли работать с несколькими объемами бутылок?
- Как устроена санитарная мойка?
- Есть ли интеграция с маркировкой и упаковкой?
- Какой нужен персонал на смену?
- Что входит в сервис и запасные части?
Таблица: что важно для разных задач
| Задача | На что смотреть в первую очередь | Риск ошибки |
|---|---|---|
| Старт малого производства | Простота, быстрый запуск, доступный сервис | Переплата за избыточную автоматизацию |
| Рост среднего цеха | Резерв по скорости, модульность, смена форматов | Узкое место на укупорке или этикетке |
| Контрактное производство | Гибкость, быстрая переналадка, учет SKU | Долгая остановка между заказами |
| Газированные напитки | Герметичность, изобарика, контроль пены | Потеря газа и нестабильный вкус |
| Вода и легкие напитки | Скорость, надежность, санитария | Перегрузка линии из-за вторичных операций |
Типовые ошибки при выборе линии
1. Смотрят только на паспортную скорость
На бумаге линия может выдавать 8000 бутылок в час, но на реальном пиве с плотной пеной скорость упадет до 6000, а если еще и этикетка криво клеится — до 5000. Паспортные данные обычно снимаются на воде, а не на вашем продукте.
2. Не учитывают упаковочную часть
Иногда розливный блок мощный, а этикетировщик и упаковщик не успевают. В итоге вся система работает по самому медленному узлу. Это классическое узкое место, которое сводит на нет все преимущества скоростного розлива.
3. Берут линию без запаса
Любое производство растет. Если оборудование рассчитано «впритык», через полгода оно уже не закрывает план. А модернизация линии задним числом почти всегда дороже, чем изначальный запас по мощности.
4. Игнорируют сервис и расходники
Даже хорошая линия становится проблемой, если нет запчастей, понятной документации и обученного персонала. Простой из-за отсутствия копеечного уплотнения может стоить дороже, чем сама деталь.
5. Не тестируют продукт на оборудовании
Для напитков с газом, кислотностью, сахаром или взвесью обязательно нужны пробные пуски. Иначе сюрпризы появляются уже после покупки: пена, налипание, коррозия, нестабильный уровень. Лучше потратить день на тесты, чем месяцы на переделку.
Чек-лист перед покупкой
- Определен тип напитка и его свойства.
- Понятен формат тары и диапазон объемов.
- Посчитан реальный план выпуска.
- Закладывается запас по производительности.
- Известно число SKU и частота смены формата.
- Проверены требования к санитарии.
- Продумана маркировка и групповая упаковка.
- Есть понимание по сервису и обучению.
- Проведены тесты на реальном продукте.
- Оценена совместимость с текущим цехом.
Когда автоматизация особенно оправдана
Автоматизация быстро окупается там, где есть:
- высокая сменная выработка;
- дорогой продукт;
- чувствительность к недоливу и браку;
- несколько смен в сутки;
- дефицит операторов;
- необходимость стабильной маркировки и прослеживаемости;
- сезонные скачки спроса.
Если выпуск небольшой, ассортимент часто меняется, а бюджет ограничен, разумнее начинать с полуавтоматической схемы и модульно наращивать участок. Так вы сохраните гибкость и не заморозите деньги в избыточных функциях.
Вывод
Линия розлива напитков — это не универсальная коробка, а технологическая система, которую нужно подбирать под конкретный продукт, тару и план производства. Чем точнее рассчитаны свойства напитка, нужная производительность и уровень автоматизации, тем меньше потерь, простоев и переделок.
Для воды, газированных напитков, пива, сидра, кваса и соков подойдут разные решения, и экономить стоит не на логике подбора, а на избыточной сложности. Хорошая линия — та, которая стабильно держит нужный выпуск, легко обслуживается и не тормозит рост производства.
FAQ
Чем отличается линия розлива воды от линии для газированных напитков?
Главное отличие в способе розлива. Для газированных напитков критически важна изобарика — розлив под давлением, чтобы не потерять растворенный CO₂, и контроль пены. Для воды обычно важнее скорость и простота конструкции, хотя санитарные требования не менее строгие.
Что лучше: полуавтомат или автомат?
Если объемы небольшие и ассортимент часто меняется, удобнее полуавтомат — он дешевле и проще в переналадке. Если нужен стабильный выпуск и минимум ручного труда — лучше автоматическая линия. Выбор зависит от вашей бизнес-модели, а не от абстрактных преимуществ.
Какой запас по производительности закладывать?
Обычно разумно брать резерв 15–30 % от планового выпуска, особенно если есть несколько форматов и сезонные пики. При нестабильной логистике или частых переналадках лучше ориентироваться на верхнюю границу.
Почему две линии с одинаковой скоростью дают разный результат?
Потому что реальная выработка зависит не только от розлива, но и от укупорки, маркировки, упаковки, переналадки и остановок на санитарную обработку. Линия — это цепочка, и ее скорость определяется самым медленным звеном.
Можно ли одной линией розливать разные напитки?
Да, если оборудование изначально рассчитано на сменные режимы и продуктово совместимые режимы мойки. Но чем сильнее отличаются напитки по свойствам, тем важнее тестировать линию заранее. Универсальность не должна идти в ущерб качеству.
Что важнее при выборе: цена или сервис?
Для промышленного производства сервис, доступность запчастей и обучение персонала часто важнее стартовой цены. Дешевая линия с долгими простоями в итоге обходится дороже, чем качественное оборудование с поддержкой.